
Påminnelsesinformasjon



Sep 16, 2026
En avlastningsenhet som leverer konsistent, nøyaktig forskjellen mellom en forbindelse som overlever årevis med nedihullsservice og en som svikter etter den første fullføringskjøringen. Når foringsrør eller rørforbindelser er laget med for lite dreiemoment, tetter skulderen aldri ordentlig og forbindelsen kan løses under syklisk belastning. Når dreiemomentet er for høyt, kan gjengerøttene overbelastes, tetningsoverflaten kan skje, eller koblingen kan gi etter. Alt en produsent av kvalitetsfokusert avlastningsenhet gjør - fra komponentbearbeiding til fabrikkgodkjenningstesting - går tilbake til å holde balansen.
Momentnøyaktighet er den mest kritiske utgangen til en avlastningsenhet, og det er det første stedet en produsent beviser kvalitet. En enhet kan ha en robust ramme, jevn hydraulikk og et leie kontrollgrensesnitt, men hvis dreiemomentet den rapporterer ikke samsvarer med momentet som faktisk ble brukt ved tilkoblingen, er ikke utstyret egnet til formålet.
Gode konstruksjonsenheter for avlastningsenhet måler dreiemoment direkte med belastningsceller eller strekkmåler-transdusere montert i dreiemomentreaksjonsbanen. Å utlede dreiemoment fra hydraulisk trykk er enklere og billigere, men hydraulisk friksjon, tetningsslitasje og temperaturdringer gjør at trykk-til-moment-konverteringen avdrifter. En produsent som bryr seg direkte om nøyaktighet spesifiserer sensing og designer den mekaniske banen slik at transduseren kun ser den sanne reaksjonsmomentet.
Selv en nøyaktig sensor er nyttig når kontrollsystemet kan reagere på den. Kontroll med lukket sløyfe sammenligner den aktive dreiemomentavlesningen med målet og justere hydraulikkstrømmen i nesten sanntid, og stopper stasjonen ved riktig verdi uten å overskride. For kvalitetsvalidering kjører produsenter repeterbarhetsforsøk - et typisk akseptmål er å holde momentinnstillingspunktet innenfor ±1 prosent over mange påfølgende sykluser. Hvis enheten ikke kan gjenta sitt eget dreiemoment over et fullt arbeidsskift, vil den ikke beskytte premiumforbindelser i en lang produksjonsperiode.
Designvalgene som leverer denne stabiliteten er synlige i en påskruningstype foringsrør og rørkoplingsenhet: et stivt dreiemomenthode, presist maskinerte klemflater og en hydraulisk krets som holder trykkresponsen konsistent gjennom hele driftsområdet.
Standarder og samsvar tidligere både utformingen og dokumentasjonen til en kvalitetsavlastningsenhet. API 5CT dekker foringsrøret og rørkroppen, inkludert krav til tilkoblingssytelse, mens API 5B styrer gjengeelementer, måling og dimensjonell inspeksjon. En produsent som bygger utstyr for oljefeltrørstjenester, designer enhet sine rundt disse dokumentene – ikke som markedsføringsspråk, men som teknisk input. Styresystemet må godta forskjellig dreiemoment og dreievinduer for hver tilkoblingstype. Klemsystemet må gripe uten å skade rørkroppen eller koblingen. Datautgangen må støtte journalføringen som API-praksis forventes av driftanlegget.
Utover API-dokumenter styring pålitelige produsenter ISO 9001 kvalitetssystemer og kalibrer dreiemomentsensorene i tråd med ISO/IEC 17025-praksis. De utsteder også dokumentasjon som en kjøper kan gjennomgå: kalibreringssertifikater, materialertifikater for konstruksjonskomponenter og en manual som angir anbefalte rekalibreringsintervaller. Den praktiske siden av denne disiplinen er beskrevet i detalj i API 5CT-samsvarskrav for dreiebenk , som skisserer hvilket utstyrsleverandører bør tilby for å støtte et sertifisert anleggs egen etterlevelse.
En bucking-enhet er en presisjonsenhet, ikke en tung skiftenøkkel. Dens momenthode, chuck, klemmatriser og rammeelementer er maskinerte komponenter med reelle toleranser. Hvis produsenten ikke kan holde disse toleransene, vil utstyret dreiemomentet riktig ved sensoren, men inkonsekvent ved grensesnittet der dysene griper koblingen.
Vurder den parallelle lukkingen av momenthodekjevene. Hvis de to halvdelene av hodet ikke lukkes rett, variere formkontakttrykket rundt omkretsen, og koblingen kan bli forvrengt under makeup. Vurder konsentrisiteten mellom chucksenteret og aksen til forbindelsen. Hvis disse er av, påfører enheten bøyelast på toppen av leie dreiemoment. Ingen av feilene er synlige på dreiemomentdisplayet.
Dette er grunnen til at de sterkeste produsentene av bolteenheter også er maskinverktøybyggere. Når en produsent designer og maskiner sine egne komponenter på presisjons CNC-rørgjengedreiebenker, kontrollerer hele toleransekjeden fra råstøping til sluttmontering. Den bærer også direkte produksjonskunnskap: de samme problemene som dreiebenkene må løse – gjengeflankeskader, klemforvrengning, utløp – er problemer som en bøyningsenhet må unngå å skape på ferdige forbindelser.
Kvaliteten på en bucking-enhet bestemmes i tre kontrollerte prosesser: montering, kalibrering og fabrikkaksepttesting. Hver er verifiserbar av kjøperen.
Den hydrauliske kraftenheten er maskinens muskel. Før forsendelsestrykktester produserer hele kretsen, vanligvis på 10 til 20 prosent over maksimalt driftstrykk, og inspiserer hver tilkobling for lekkasjer. Innstillingene for pumpeeffekt og avlastningsventil justeres og låses slik at enheten ikke kan levere mer dreiemoment og systemet er beregnet for.
Hver dreiemomenttransduser er siste mot en sertifisert referansemomenttransduser eller kalibrert momentnøkkel, og den resulterende kalibreringskurven lagres i maskinkontrolleren. Kalibreringssertifikatet er et uavhengig dokument, ikke en linje i manualen. Den inkluderer referanseinstrumenter eget sertifikatnummer, kalibreringsdata og målte verdier ved flere momentpunkter.
Det mest overbevisende kvalitetsbeviset er en live-test. Produsenter kjører faktiske foringsrør- eller slangeprøver gjennom komplette sykluser for sminking og utbryting med det nominelle dreiemomentet, og registrerer dreiemoment-svingkurver for hvert skjøt. I en god test verifiserer produsenters kvalitetsinspekter ved å vise verdier samsvarer med referanseavlesningene, ved å bruke når målmomentet brukes til å overskride, og den ferdige tilkoblingsprotokollen og forventede dimensjonsverdier som avstand eller posisjon. Anleggsingeniører som reviderer sine egne akseptprosedyrer vil finne nyttig bakgrunn i tekniske prinsipper og bruksfordeler ved kraftig dreiemomentutgang .
En syklus beviser at en enhet kan fungere. Hundre sykluser beviser at det kan stole på. Kvalitetsprodusenter kjører utholdenhetstester som simulerer produksjonsbelastning, inkludert sykluser med fullt nominelt dreiemoment, og de samler inn data for å vise hvordan dreiemomentutgangen utvikler seg etter hvert som det hydrauliske systemet varmes opp.
Et typisk verifiseringsprogram ser slik ut:
| Bekreftelseselement | Typisk praksis | Hva det beviser |
|---|---|---|
| Dreiemomentsensor kalibrering | Lastecelle sjekket mot en sertifisert referansemomenttransduser på flere punkter | Nøyaktighet av den viste dreiemomentverdien |
| Hydraulisk trykktest | Fulltrykksbløtlegging pluss 110 % overbelastningskjøring; visuell lekkasjeinspeksjon | Systemintegritet og trykkstabilitet |
| Full belastning sminketest | Sammensetning og utbryting av API-foringsrør eller rørprøver ved nominelt dreiemoment | End-to-end funksjonell ytelse |
| Repeterbarhetskjøring | 50 til 100 påfølgende sykluser ved samme øyeblikksmål med data logget | Stabilitet og driftoppførsel under belastning |
Resultatene av disse kjøringene er ikke bare for produsentens interne bruk. Når en kjøper mottar en fabrikkakseptrapport med tidsstemplede dreiemoment-sving-kurver, har det konkrete bevis på enhetens kapasitet – og en målestokk for å skrive informasjon etter at den er satt i drift på stedet.
Kvaliteten slutter ikke når enheten forlater fabrikken. En bucking-enhet brukes til å bygge en permanent registrering for hver forbindelse som går nedi hullet, og produsentens kontrollsystemdesign bestemmer hvor sikker denne posten er.
Moderne enheter registrerer dreiemoment, svinger og tid for hvert ledd. De sammenligner hvert resultat med programmerte vinduer, flagger verdier utenfor området og låser videre drift til operatøren erkjenner problemet. Systemet identifiserer hvem som kjørte skjøten, hvilken koblingstype som ble valgt og på hvilken maskin. Denne historikken per ledd er nøyaktig hva en boreoperatør eller rørgård trenger for kvalitetsdokumentasjonen som følger en streng til brønnstedet.
I operasjoner med høy gjennomstrømning er bucking-enheten én stasjon i en større kjede som også inkluderer gjenging, inspeksjon og koblingsmontering. Når produsenter integrerer den samme datadisiplinen i en intelligent koblingsproduksjonslinje, kan dreiemoment- og posisjonsdataene fra koblingsstasjonen knyttes til koblingens serienummer, noe som gir en enkelt sporbar registrering fra maskinering til endelig sammensetning.
Før du forplikter deg til et kjøp av kompenserende enhet, verifiser påstandene med en kort revisjon. Vær om kalibreringssertifikater for dreiemomenttransduserne og sjekk at de refererer til sporbare standarder og nyere data. Vær om fabrikkgodkjenningsprotokollen og de faktiske testdataene fra enheten som tilbys, ikke fra en generisk brosjyre. Se enheten kjører under belastning - på en ekte tilkoblingsprøve - hvis du kan.
Inspiser produksjonsgulvet. Holder maskinverktøyene som brukes til å lage enhetens komponenter toleranse enheten selv elsker? En produsent som er avhengig av inkonsekvent utkontraktert maskinering for sine egne kritiske deler har vanskeligere for å kontrollere kvaliteten.
Til slutt, vei etter-salg evne. En avlastningsenhet krever periodisk omkalibrering, reservedeler til det hydrauliske systemet og responsiv service når enheten er nede. Produsentens tekniske og logistiske støtte er en del av kvaliteten på kjøpet. For en strukturert tilnærming til å sammenligne utstyr, veiledning for valg av bucking enhet dekker nøkkelparametrene som skal sammenlignes før du bestemmer deg.
Kvalitet i en bucking-enhet er ikke en enkelt funksjon eller et sertifikat på veggen. Det er summen av momentmålingsnøyaktighet, kalibreringsdisiplin, overholdelse av standarder, presisjonsbearbeiding av enhetens egne deler, kontrollert montering, testing i reell tilstand og datasporbarhet. En produsent som kan demonstrere alle de syv lagene – med dokumenter og live-tester, ikke erklæringer – gir kundene sine den ene tingen en bucking-enhet må levere: sikkerhet for hver tilkobling ble laget som er designet .
Relaterte produkter
 Modell: TYSK-630T Borerør, skjøt og kobling av dreiebenk
Maskinen bruker et FANUC CNC-system med stabil prosesseringsnøyaktighet og fleksible programmeringsfunksjoner for å sikre at de behandlede delene oppfyller strenge industristandarder. Det høye dreiemomentet og designen med tung belastning kan takle langvarig kontinuerlig arbeid og har sterk holdbarhet.
 Modell:TYSK-1355 Oljerørbehandling dreiebenk
Maskinen bruker et FANUC CNC-system med stabil prosesseringsnøyaktighet og fleksible programmeringsfunksjoner for å sikre at de behandlede delene oppfyller strenge industristandarder. Det høye dreiemomentet og designen med tung belastning kan takle langvarig kontinuerlig arbeid og har sterk holdbarhet.
 Modell: TYSK-XQJ-550 Medium og stor PTFE -filmskivemaskin
Designet for å behandle emner med en maksimal diameter på 550 mm og en maksimal lengde på 1000 mm. Vi kan også tilpasse etter brukernes behov. Vennlig endringshastighet og tykkelse med CNC.
Serie:TYSK-NKJ Skrue-på-maskin/foringsrør og slangekobling Bucking Unit
Maskinen bruker en hydraulisk motor, mekanisk flytemekanisme og dreiemomentdeteksjon i sanntid, tilpasser seg materialbøyning og forhindrer materialdeformasjon. Hjelpemaskiner er konfigurert til å hjelpe med semi-automatisering.
 Lange, tunge materialløsninger Automatisk lasting og lossemekanisme for pipetråding
Den spesielle fleksible støttemodusen kan effektivt redusere påvirkningen av arbeidsstykkebøying på bearbeiding og forbedre utbyttet. Strengt samsvarende med vår dreiebenk for rørgjenging.
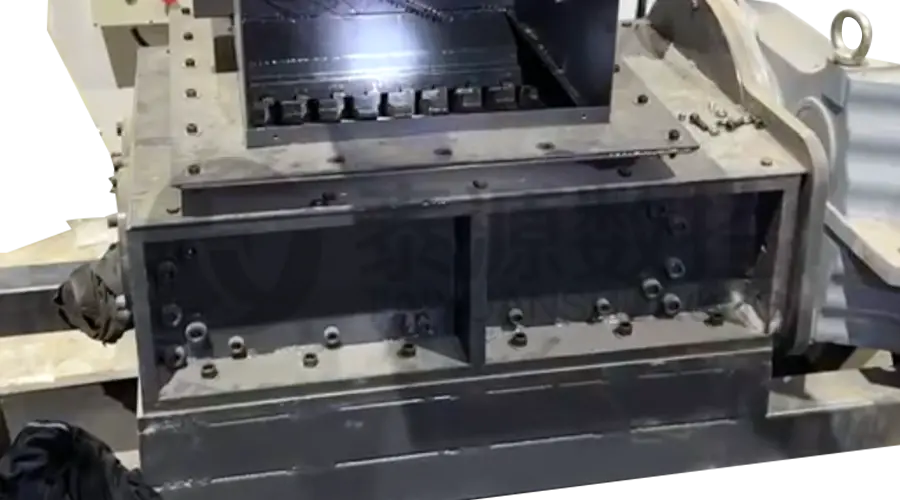 Modulær jernsponknuser Høystyrke knuser for chip
Bladene er laget av materialer med høy styrke og rimelig plassert ved utgangen av sponavtrekkeren for å bryte jernsponene. Reduser risikoen for tilbakerulling og forbedre utnyttelsen av avfallsrammen.
 Serie:TYSK-HB Semi-automatisk slitasjebestandig band sveiser
Gjelder for ARNCO 100XT, 200XT, 300XT. Støtt φ1.2-2.0 overflatesveising med kjerne eller solid tråd. Kan utstyres med spraysveising med én pistol og spraysveising med dobbel pistol på to måter. Støtte PLS eller CNC systemkontroll.
