
Påminnelsesinformasjon



Sep 09, 2026
En avlastningsenhet, noen ganger kalt en koplingsmaskin eller skrumaskin, fører kontrollert dreiemoment for å gjøre opp eller bryte ut gjengede foringsrør og rørforbindelser. Når det begynner å svikte, er det første tegnet vanligvis ikke en låsing eller ødelagt del. Det er en dreiemomentgraf som ikke lenger samsvarer med diagrammet: Maskinen stopper ved riktig antall omdreininger, men det endelige dreiemomentet er 10 prosent lavere enn forrige ledd, eller koblingen roterer en kvart omdreining etter at spindelen stopper.
Mange oljefeltforbindelser er spesifisert til API 5B gjengetoleranser og laget etter et koblingsspesifikt dreiemomentdiagram. Spenningsenheten er en del av den målekjeden. Det samme mønsteret gjentar seg i mange butikker: avlastningsenheten har sakte mistet momentnøyaktighet, klemmegrep eller innretting . Røret, koblingen og gjengeblandingen er innenfor spesifikasjonen; maskinen er variabelen. Denne artikkelen kartlegger vanlige problemer med avlastningsenhet for praktiske løsninger, starter med diagnose og går gjennom kalibrering, vedlikehold og utstyrsvalg. For en nærmere titt på hvordan disse maskinene utvikler dreiemoment, les denne forklaringen av dreiemomentutgang og sammenstillingsprinsipper i en koblingsutjevningsenhet .
Erfaring på gulvet peker vanligvis på fem feilgrupper: dreiemomenttransduserdrift, klem- og innsatsslitasje, hydraulisk trykkstabilitet, spindelfeiljustering og kontroll- eller programfeil. De er ikke alltid atskilt. En kjeve som sklir for et ledd kan skape en dreiemomentspiss som ser ut som en transduserfeil, og en feiljustert spindel kan få hver kobling til å starte i en vinkel.
| Problem | Det du ser | Vanlig årsak | Første løsning |
|---|---|---|---|
| Dreiemomenttransduserdrift | Endelig dreiemoment faller eller stiger mellom identiske ledd | Lastecelle nullforskyvning, skadet kabel, feil forsterkning | Nullstill på nytt ved arbeidstemperatur; verifiser med en sporbar hovedcelle |
| Kjeve- og innsatsslitasje | Rør- eller koblingssvinger inne i kjevene; scoringslinjer på OD | Slitte innsatser, feil dyseradius, lavt klemtrykk | Bytt innsatser; bekrefte radius; still inn klemtrykk ved rør OD |
| Hydraulisk trykkstabilitet | Momenttopper eller fall ved samme trykkinnstilling | Luft i kretsen, slitt avlastningsventil, varm olje | Rense luft; service avlastningsventil; kontrollere oljetemperaturen |
| Spindelfeiljustering | Koblingen starter i en vinkel; første tråder er skadet | Slitt spindelkonus, løst hode, feil trikk | Kjør en testbar; sjekk konisk kontakt; trekk til sammenstillingen på nytt |
| Kontroll- eller programfeil | Maskinen stopper tidlig eller sendt; feil svingtelling | Feil gjengenummer, restoffset, koderdrift | Bekreft programmet; klare forskyvninger; sjekk koder i begge ender av kjøringen |
Dreiemomentfeil er de dyreste fordi de kan skjule en dårlig forbindelse. En skadet transduser kan lese av målmomentet mens selve leddet er understrakket. Tilkoblingen forlater da stasjonen under det nødvendige etterfyllingsnivået. Det beste mottiltaket er å registrere hele dreiemoment-mot-sving-kurven og sammenligne formen med koblingsdiagrammet, ikke bare det endelige tallet. Endringer i gjengeblanding endrer også friksjonen, så øyeblikksvinduet er kun gyldig for sammensetningen som er oppført på diagrammet.
Klemfeil er vanligvis synlig. Skinnende merker rundt OD, rotasjon inne i kjevene, eller et rør som begynner å bøye seg i lasteren betyr at innsatsradiusen eller klemtrykket er feil. Hydrauliske feil kan se ut som dreiemomentfeil når oljen er kald, forurenset eller overopphetet. Justeringsfeil er de farligste fordi skaden skjer i de to første trådene; når dreiemomentgrafen ser unormal ut, er koblingen allerede kryssgjenget.
Før du bytter deler, kjør bucking-enheten gjennom en sekvens som skiller målefeil fra mekanisk feil. Målet er å identifisere den første feilen i, ikke dele som bryter som et resultat.
En plutselig spiss på slutten av sminkesyklusen betyr at skulderen er i kontakt før referanseansiktet nås. En flat sone i midten betyr at røret kan skli i kjevene. En jevn, men stadig brattere kurve peker vanligvis på kompresjon av trådsammensetning, ikke gjengeskade. Disse kurvene kan sammenlignes direkte fordi bucking-enhetens koder og dreiemomenttransduser registrerer de samme dataene som QC-avdelingen trenger.
Bytte er øyeblikket da de fleste feilene i reguleringsenheten introduseres. En annen foringsrørstørrelse, en ny koblingsstil eller et lavere dreiemomentmål kan alle se riktig ut på kontrollskjermen mens det fysiske oppsettet er feil. Å lage et referanseledd etter omleggingen fanger opp disse feilene før produksjonen starter. Sekvensen er beskrevet mer detaljert i denne veiledningen til bytteprosedyrer og dreiemomentkontroll på en dreiebenk .
Forebyggende vedlikehold gir den største effekten når den behandler bucking-enheten som et måleinstrument, ikke bare en hydraulisk maskin. En kort daglig sjekkliste forhindrer at de fleste vanlige problemer kommer tilbake.
Oljeviskositeten endrer med temperatur, så kalibrering av en kald maskin kan introdusere en systematisk feil i en varm produksjon. Momentomformeren, kabelen, forsterkeren og skjermen skal verifiseres med en hovedmomentcelle som kun er reservert for kalibrering. Et praktisk intervall avhenger av antall skift og alvorlighetsgraden av arbeidet; mange butikker gjentar og referanseledd ved å starte av hvert skift og utføre en full master-celle-verifisering månedlig.
Slitte eller feil kjeveinnsatser er den vanligste årsaken til problemer med klemmeenhet. Innsatsradiusen må samsvare med den faktiske utvendige diameteren på røret, ikke en nominell størrelse skrevet i jobbfilen. Tynnveggede rør vil ovale før dreiemomentavlesningen beveger seg hvis klemtrykket er stilt inn for en tyngre foringsrørstreng. Merking av innsatser etter radius og å holde slitte dyser ute av drift er en rimelig måte å unngå dyre gjengeskader.
Spindelfeiljustering er lett å ignorere fordi utvikleren sier sakte. En teststang og en måleklokke vil vise om spindelnesen er firkantet med klemaksen. Maskinprodusentens toleranse bør brukes i stedet for en visuell kontroll, fordi den første tråden kan skades med en brøkdel av en millimeter.
Hvis de samme problemene dukker opp igjen etter en full vedlikeholdssyklus, kan det hende at bucking-enheten ikke lenger har stivheten, kontrolloppløsningen eller dataloggingen som trengs for tilkoblingsblandingen i butikken din. Valget bør være basert på dreiemomentområde, spindelboring, klemsystem og kontrollfunksjonene som gjør omstillingen repeterbar.
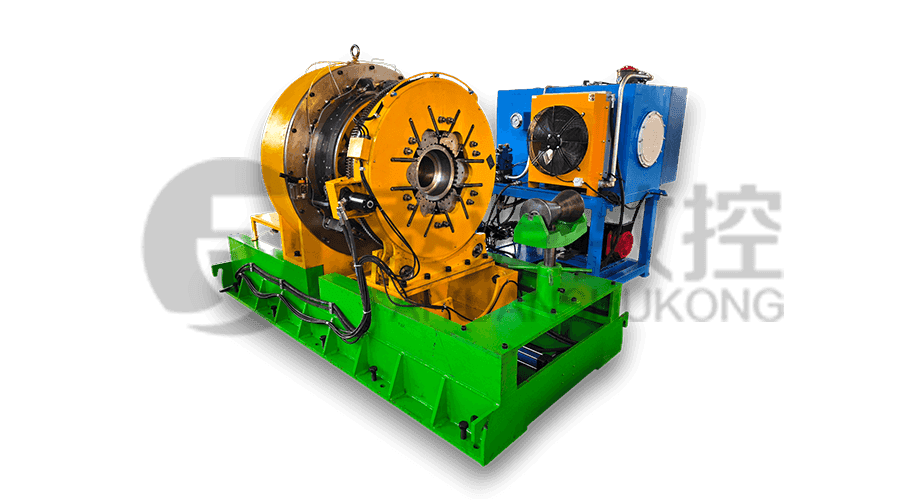
For butikker som lager og bryter ut foringsrør og rørkoblinger, er TYSKNKJ-100 påskrudd maskinhus og rørkoplingsenhet et eksempel på en maskin designet rundt kontrollert hydraulisk dreiemoment og dysebasert fastspenning. Det gir operatøren en tydelig dreiemoment- og svingavlesning, som er akkurat det diagnosesekvensen trenger.
For en bredere sammenligning av maskintyper, les veiledningen til velge en dreiebenk for foringsrør og rørkobling før man bestemmer seg for en frittstående bukkeenhet, en kombinert gjenge- og bukkemaskin, og en enhet som senere skal integreres i en produksjonslinje.
Til tross for en korrekt diagnose, etterlater noen feil på koblingsenheten skadede gjenger på ellers brukbare rør. Det er dyrt å kassere hver skadet rørende, spesielt i små partier. En spesialbygd oljerørbehandlingsdreiebenk kan kutte eller gjenopprette gjengeprofilen med samme presisjonsforventninger som den originale maskineringen. TYSK1355 oljerørbehandlingsdreiebenk er en maskin designet for dette reparasjons- og ombearbeidingsarbeidet.
Hvis rotproblemet er manuell håndtering i stedet for øyeblikkssikkerhet, fjerner en automatisert koblingslinje den mest variable delen av prosessen: flytting av røret og koblingen inn og ut av bucking-for hånd. Den intelligente koblingsproduksjonslinjen kobler sammen make-up, inspeksjon og dataregistrering slik at dreiemomentkurven holder for hver tilkobling.
Et problem med avlastningsenhet løses når maskinen kan gjenta det samme dreiemomentet og snu resultatet innenfor tilkoblingsstoleransen. Start med kalibrering og omstillingsdisiplin. Hvis maskinen ikke kan holde etter det, bør neste trinn forbedres arbeidsholding, dreiemomentkontroll eller materialhåndtering.
Relaterte produkter
 Modell: TYSK-630T Borerør, skjøt og kobling av dreiebenk
Maskinen bruker et FANUC CNC-system med stabil prosesseringsnøyaktighet og fleksible programmeringsfunksjoner for å sikre at de behandlede delene oppfyller strenge industristandarder. Det høye dreiemomentet og designen med tung belastning kan takle langvarig kontinuerlig arbeid og har sterk holdbarhet.
 Modell:TYSK-1355 Oljerørbehandling dreiebenk
Maskinen bruker et FANUC CNC-system med stabil prosesseringsnøyaktighet og fleksible programmeringsfunksjoner for å sikre at de behandlede delene oppfyller strenge industristandarder. Det høye dreiemomentet og designen med tung belastning kan takle langvarig kontinuerlig arbeid og har sterk holdbarhet.
 Modell: TYSK-XQJ-550 Medium og stor PTFE -filmskivemaskin
Designet for å behandle emner med en maksimal diameter på 550 mm og en maksimal lengde på 1000 mm. Vi kan også tilpasse etter brukernes behov. Vennlig endringshastighet og tykkelse med CNC.
 Serie:TYSK-NKJ Skrue-på-maskin/foringsrør og slangekobling Bucking Unit
Maskinen bruker en hydraulisk motor, mekanisk flytemekanisme og dreiemomentdeteksjon i sanntid, tilpasser seg materialbøyning og forhindrer materialdeformasjon. Hjelpemaskiner er konfigurert til å hjelpe med semi-automatisering.
 Lange, tunge materialløsninger Automatisk lasting og lossemekanisme for pipetråding
Den spesielle fleksible støttemodusen kan effektivt redusere påvirkningen av arbeidsstykkebøying på bearbeiding og forbedre utbyttet. Strengt samsvarende med vår dreiebenk for rørgjenging.
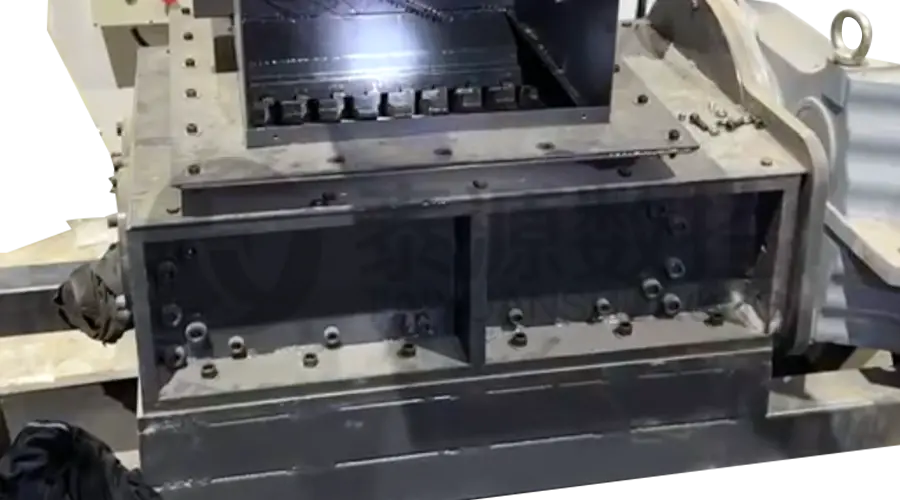 Modulær jernsponknuser Høystyrke knuser for chip
Bladene er laget av materialer med høy styrke og rimelig plassert ved utgangen av sponavtrekkeren for å bryte jernsponene. Reduser risikoen for tilbakerulling og forbedre utnyttelsen av avfallsrammen.
 Serie:TYSK-HB Semi-automatisk slitasjebestandig band sveiser
Gjelder for ARNCO 100XT, 200XT, 300XT. Støtt φ1.2-2.0 overflatesveising med kjerne eller solid tråd. Kan utstyres med spraysveising med én pistol og spraysveising med dobbel pistol på to måter. Støtte PLS eller CNC systemkontroll.
