
Påminnelsesinformasjon



Sep 04, 2026
En dekselforbindelse som svikter under makeup er sjelden en ulykke. Det er et resultat av avgjørelser tatt lenge før trådene først berører hverandre. For alle som opererer eller kjøper uttaksutstyr, er den mest pålitelige prediktoren for filtelse hvordan maskinen ble bygget. Produksjonsprosessen for bucking-enheten bestemmer øyeblikksnøyaktighet, repeterbarhet, og til slutt om beskyttelse av premiumforbindelser eller skader dem .
En koblingsenhet, også kalt en forings- og rørkoblingskoblingsenhet eller skrumaskin, utgjør og bryter ut gjengede forbindelser på foringsrør, rør og borerør. Under makeup bringer en spinner forbindelsen raskt sammen, og en hydraulisk skiftenøkkel påfører kontrollert dreiemoment som setter gjengene til fortjent spesifisert for forbindelsen. Under brudd bruker den samme maskinen kontrollert reverseringsmoment for å skille tilkoblingen uten å gnage eller forvrenge gjengeprofilen.
Ordet kontrollert er det som skiller en maskin av industrikvalitet fra en enkel kraftnøkkel. Etterfyllingsmoment er en beregnet verdi basert på gjengegeometri, gjengesammensetning og servicebelastninger. Hvis maskinen ikke kan holde dreiemomentet innenfor et smalt bånd, kan koblingen lekke eller svikte nede i hullet uansett hvor godt røret er. Dette er grunnen til at produksjonsprosessen er så nært knyttet til operasjonell ytelse. Studerer hvordan produsenter oppnår kraftig dreiemoment uten mekanisk sjokk er en praktisk måte å sammenligne design før kjøp.
Produksjon av støtdempere følger en disiplinert sekvens, fordi den endelige ytelsen avhenger like mye av monteringskvalitet som av komponentkvalitet. I et typisk anlegg fortsetter byggingen i denne rekkefølgen:
Hvert trinn bygger på den forrige. En feiljustert spindelboring kan ikke korrigeres i programvare, og en ustabil hydraulisk krets vil produsere upålitelige dreiemomentavlesninger uansett hvor nøyaktig svingeren er.
Rammen bærer hele reaksjonsmomentet til skiftenøkkelen. På store foringsrørforbindelser kan en enhet generere titusenvis av newtonmeter, og rammen bøyer seg litt under denne belastningen. Hvis avbøyningen ikke er jevn, mister skiftenøkkelkjevene innretting med koblingsaksen. Sveising er hovedkilden til risiko, fordi gjenværende sveisespenning kan forvrenge rammen etter maskinering. Seriøse produsenter avlaster den sveisede rammen, og maskiner deretter lagerseter og monteringsflater i et enkelt oppsett slik at hver kritisk akse deler én referansegeometri.
Dreiemomenttoget er den mekaniske veien fra den hydrauliske motoren til tilkobling: girkasse, spindel og dreiemomentomformer. Svingermontering betyr mer enn de fleste kjøpere er klar over. Direkte in-line dreiemomentmåling fanger opp det faktiske dreiemomentet som påføres koblinger, mens indirekte systemer utleder dreiemoment fra hydraulisk trykk og mister presist når tettinger slites og oljetemperaturendringer. Under montering verifiserer produsenter girinngrep, lagerforspenning og tilbakeslag. Overdreven tilbakeslag forårsaker momenttopper i øyeblikket av gjengekontakt, som er nøyaktig når gjengeoverflaten er mest sårbar.
Skiftnøkkelkjevene og spinnere fungerer som et system, og klemkraften må være konsistent fra den første koblingen til siste av skiftet. Kjevenglidning under makeup genererer varme og skader røroverflaten. Trykkkompenserte pumpekontroller, korrekte dimensjonerte akkumulatorer og herdede kjeveinnsatser ved at det hydrauliske systemet er utviklet for kontinuerlig sykling i stedet for sporadisk lett bruk.
Kontrollsystemet oversetter dreiemomentkurver til maskinens oppførsel. Moderne enheter lagrer tilkoblingsspesifikke dreiemomentprogrammer og reduserer hastigheten når dreiemomentet nærmer seg målet, og avslutter de siste rotasjonsgradene med en krypehastighet. Kalibrering er en del av produksjonsprosessen, ikke en ettertanke. Dreiemomentomformeren skal verifiseres mot en sporbar referanse, og maskinen skal leveres med et kalibreringssertifikat.
Sluttbrukere ser sjelden aksepterer kriterier som en oppsamlingsenhet må før den forlater fabrikken. Disse målene en nyttig grunnlinje for å vurdere hva en produsent er villig til å garantere.
| Parameter | Typisk akseptmål | Hvorfor det betyr noe |
|---|---|---|
| Momentnøyaktighet | ±1 % eller bedre av innstilt verdi | Forhindre under- eller oversammensetning av tilkoblinger |
| Spindelboring konsentrisitet | 0,05 mm TIR eller mindre | Holder kjeve på linje med tilkoblingsaksen |
| Montering av momentomformer | In-line, direkte måling | Opprettholder nøyaktigheten til tross for oljetemperatur og tetningsslitasje |
| Repeterbarhet for klemkraft | ±2 % eller bedre | Forhindre kjeveglidning og overflateskader |
| Spinnerhastighetskontroll | Variabel hastighet med krypefunksjon | Unngår slagbelastninger ved gjengekontakt |
| Hydraulisk lekkasjevurdering | Ingen ekstern lekkasje ved nominelt trykk | Sikrer stabilt dreiemoment og sikker drift |
Disse verdiene er en nyttig grunnlinje snarere enn en universell spesifikasjon, men de illustrerer hvordan disiplinerte produksjonsmål ser ut. En enhet som møter dem som håndterer repeterende sykluser med konsistente resultater. En enhet som ikke vises i felten som gnaging, koblingslekkasjer og for tidlig gjengeslitasje.
Før levering bør en bucking-enhet gjennomgå fabrikkaksepttesting som gjenspeiler den virkelige arbeidssykluen. Det hydrauliske systemet er trykktestet, skiftenøkkelen sykler med fullt nominelt dreiemoment, og momentnøyaktigheten kontrollerer på flere punkter over hele driftsområdet. Fordi foringsrør og rørforbindelser faller inn under standarder som API 5CT og API 5B, må mange leverandører også demonstrere at utstyret deres håndterer øyeblikksverdiene og gjengeformene disse standardene krever.
Vær om kalibreringssertifikatet og fabrikkgodkjenningsrapporten, ikke bare en brosjyre. Når en produsent ikke kan dokumentere dreiemomentsporbarhet, blir feltytelse et spill. For en dypere titt på den regulatoriske siden, se gjennom API 5CT bucking dreiebenk samsvarskrav før du fullfører spesifikasjonen din.
Konsekvensene av produksjonssnarveier vises på forutsigbare steder:
Det mest synlige tegnet på en god produksjonsprosess er kjedelig forutsigbarhet: samme dreiemoment, samme hastighetskurve og samme resultat på hver tilkobling.
Å forstå produksjonsprosessen gjør det lettere å stille de riktige spørsmålene før du signerer en kjøpsordre:
På utstyrsnivå er et praktisk alternativ for foringsrør og rørarbeid TYSKNKJ-100-seriens bucking-enhet for foringsrør og rør, som er bygget for kontrollert sminking og utbrytingsmoment i oljefeltrørformet prosessering.
I et komplett koblingsanlegg må en oljerørbehandlingsdreiebenk for gjengeoperasjonen oppstrøms holde gjengegeometrien innenfor toleranse før bucking-enheten noen gang ser forbindelsen. Utover selve maskinene, forhindrer en kopling av intelligent produksjonslinje som kobler maskinering, bucking og inspeksjon i én strømningsflaske som en enkelt god maskin ikke kan fikse.
Produksjonsprosessen for bucking-enheten er ikke en liste over deler; det er en sekvens av kontrollerte beslutninger om justering, dreiemoment, kalibrering og verifisering. Kjøpere som forstår disse avgjørelsene kan se forskjellige mellom en maskin som beskytter premiumforbindelser og som i det stille skader dem. Den forskjellige viser seg i hver tråd, hver ledd og hver brønn den når.
Relaterte produkter
 Modell: TYSK-630T Borerør, skjøt og kobling av dreiebenk
Maskinen bruker et FANUC CNC-system med stabil prosesseringsnøyaktighet og fleksible programmeringsfunksjoner for å sikre at de behandlede delene oppfyller strenge industristandarder. Det høye dreiemomentet og designen med tung belastning kan takle langvarig kontinuerlig arbeid og har sterk holdbarhet.
 Modell:TYSK-1355 Oljerørbehandling dreiebenk
Maskinen bruker et FANUC CNC-system med stabil prosesseringsnøyaktighet og fleksible programmeringsfunksjoner for å sikre at de behandlede delene oppfyller strenge industristandarder. Det høye dreiemomentet og designen med tung belastning kan takle langvarig kontinuerlig arbeid og har sterk holdbarhet.
 Modell: TYSK-XQJ-550 Medium og stor PTFE -filmskivemaskin
Designet for å behandle emner med en maksimal diameter på 550 mm og en maksimal lengde på 1000 mm. Vi kan også tilpasse etter brukernes behov. Vennlig endringshastighet og tykkelse med CNC.
 Serie:TYSK-NKJ Skrue-på-maskin/foringsrør og slangekobling Bucking Unit
Maskinen bruker en hydraulisk motor, mekanisk flytemekanisme og dreiemomentdeteksjon i sanntid, tilpasser seg materialbøyning og forhindrer materialdeformasjon. Hjelpemaskiner er konfigurert til å hjelpe med semi-automatisering.
 Lange, tunge materialløsninger Automatisk lasting og lossemekanisme for pipetråding
Den spesielle fleksible støttemodusen kan effektivt redusere påvirkningen av arbeidsstykkebøying på bearbeiding og forbedre utbyttet. Strengt samsvarende med vår dreiebenk for rørgjenging.
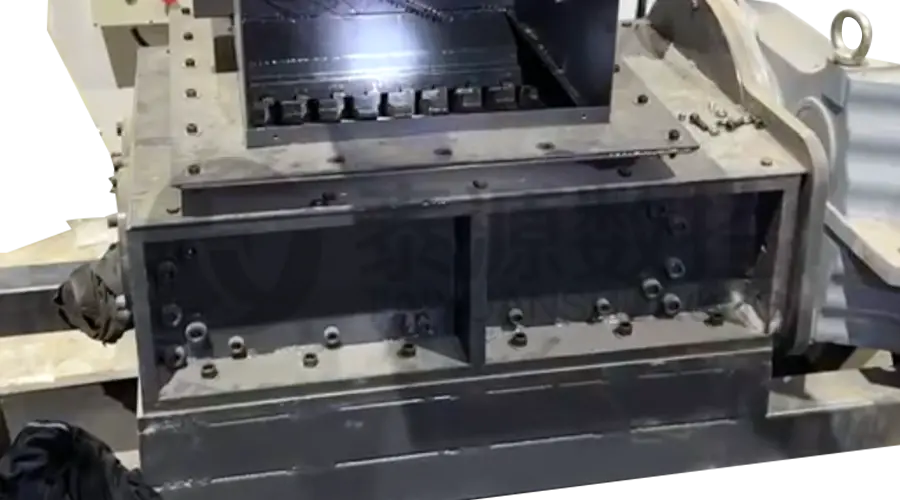 Modulær jernsponknuser Høystyrke knuser for chip
Bladene er laget av materialer med høy styrke og rimelig plassert ved utgangen av sponavtrekkeren for å bryte jernsponene. Reduser risikoen for tilbakerulling og forbedre utnyttelsen av avfallsrammen.
 Serie:TYSK-HB Semi-automatisk slitasjebestandig band sveiser
Gjelder for ARNCO 100XT, 200XT, 300XT. Støtt φ1.2-2.0 overflatesveising med kjerne eller solid tråd. Kan utstyres med spraysveising med én pistol og spraysveising med dobbel pistol på to måter. Støtte PLS eller CNC systemkontroll.
